

Branchennachrichten
 Heim / Nachricht / Branchennachrichten / MIL-STD-883 Methode 1014: Erläuterung der Fein- und Grobleckprüfung für versiegelte HF-Teile
MIL-STD-883 Methode 1014: Erläuterung der Fein- und Grobleckprüfung für versiegelte HF-Teile
 2026.11.11
 Branchennachrichten
Ein versiegeltes Modul kommt vom Testhaus mit einem Heliumwert von 8 × 10⁻⁸ atm·cc/s und einer Zeile Papierkram zurück: „Dichtungstest gemäß MIL-STD-883 Methode 1014.“ Die Technik will ein Urteil, die Qualität will eine Unterschrift, und beide starren auf einen Standard, der sich weigert, eine einzige Nummer herauszugeben.
Die praktische Antwort zuerst: Methode 1014 sagt Ihnen, wie Sie einen Dichtungstest durchführen, nicht, was Ihr Teil überstehen muss. Die Ausschussgrenze ergibt sich aus der Gerätezeichnung, aus der Gerätespezifikation oder aus den volumenbasierten Grenzwerten innerhalb der Methode selbst und verschiebt sich mit dem Innenhohlraumvolumen der Verpackung. Wenn Sie diese Unterscheidung falsch machen, verschrotten Sie entweder gute Hardware oder versenden einen Leaker mit einem sauber aussehenden Testbericht.
Was Methode 1014 abdeckt und was sie Ihnen überlässt
MIL-STD-883 ist das Prüfmethodendokument für mikroelektronische Geräte und Methode 1014 ist der Dichtungstest. Es besteht aus zwei Hälften, die sich kaum überlappen. Bei der Feinleckprüfung wird ein Prüfgas, normalerweise Helium, verwendet, um Lecks im Bereich von etwa 1 × 10⁻⁹ bis 1 × 10⁻⁵ atm·cc/s zu finden. Bei der Grobleckprüfung wird alles oberhalb von etwa 1 × 10⁻⁵ atm·cc/s erfasst, wobei das Leck groß genug ist, um als Blasenstrom sichtbar zu sein oder als Gewichtszunahme durch eindringendes Material registriert zu werden.
Die Feinleckprüfung wird dann in feste und flexible Bedingungen unterteilt. Eine feste Bedingung wendet auf jedes Teil den gleichen Bombendruck und die gleiche Verweilzeit an, was für kleine Hohlräume sinnvoll und für große irreführend ist. Dank der flexiblen Bedingung kann das Labor den Druck und die Verweildauer anhand des Innenvolumens der Verpackung berechnen, sodass ein gemessener Messwert wieder in eine tatsächliche Leckrate umgewandelt werden kann.
| Zustand | Technik | Wenn es verwendet wird |
|---|---|---|
| A1 | Helium-Feinleck, feste Parameter | Kleine Hohlräume, in denen ein fester Bombendruck und eine feste Verweildauer gelten |
| A2 | Helium-Feinleck, flexible Parameter | Größere Hohlräume; Bombendruck und Einweichzeit werden aus dem Innenvolumen berechnet |
| A3 / A4 | Feinleckage aus Perfluorkohlenstoff | Fälle, in denen eine Heliumexposition unpraktisch ist; Bestätigen Sie den Schriftzug anhand Ihrer Revision |
| B1 | Grobes Leck, Perfluorkohlenstoffblase | Sichtbarer Blasenstrom, der aus einem eingetauchten Teil austritt |
| B2 | Grobe Leckage, starke Gewichtszunahme | Grobe Lecks werden durch Wiegen des von der Verpackung aufgenommenen Eindringmittels erkannt |
Jede dieser Bedingungen ist eine Technik, keine Grenze. Das Limit ist eine separate Entscheidung und entscheidet darüber, ob Ihr Messwert von 8 × 10⁻⁸ ein Pass- oder ein Nacharbeitsticket ist.
Leckratenspektrum: Welcher Test erkennt welches Leck?
10⁻⁹ 10⁻⁸ 10⁻⁷ 10⁻⁶ 10⁻⁵ 10⁻⁴ 10⁻³
Indikative Erkennungsfenster in atm·cc/s; Die tatsächliche Empfindlichkeit hängt vom Hohlraumvolumen, den gewählten Bedingungen und der Gerätekalibrierung ab.
Feinleck vor Grobleck: Die Reihenfolge ist nicht optional
Methode 1014 geht davon aus, dass der Test auf feine Lecks vor dem Test auf grobe Lecks ausgeführt wird, und der Grund dafür ist physischer Natur. Der für den Blasentest verwendete Fluorkohlenstoff ist schwer, benetzt Oberflächen und kann lange genug in einer Lochblende verbleiben, um ihn vor dem Massenspektrometer zu verbergen. Führen Sie die Tests in der falschen Reihenfolge durch, und ein Leck kann wieder dicht aussehen.
Der Heliumtest selbst ist ein zweistufiger Prozess. Das Teil wird mit Helium unter Druck gesetzt, sodass der Tracer in jedes Leck gedrückt wird, und dann zu einem Massenspektrometer bewegt, das das wieder austretende Helium misst. Was der Detektor erkennt, ist nicht die tatsächliche Leckrate. Dabei handelt es sich um eine gemessene Rate, die davon abhängt, wie viel Helium eingedrungen ist, wie lange das Teil gesessen hat, bevor es abgelesen wurde, und wie schnell das Gas aus dem Hohlraum entweicht.
Das Hohlraumvolumen ist die Variable, die Menschen auffällt. Ein großer Hohlraum absorbiert mehr Helium, was die gemessene Rate erhöht, während ein kleiner Hohlraum ein schwächeres Signal liefert und einen engeren Schwellenwert benötigt, um aussagekräftig zu sein. Aus diesem Grund ist eine einzelne pauschale Leckrate, die in einer E-Mail angegeben wird, sehr wenig wert.
Schema: Die Ausschusslinie steigt mit dem Hohlraumvolumen
Nur schematischer Trend, keine Messwerte. Entnehmen Sie die tatsächlichen Grenzwerte der Tabelle in der aktuellen Revision der Methode 1014 und Ihrer Gerätezeichnung.
Zwei Teile mit identischen Lecks können daher unterschiedliche Messwerte liefern, und zwei Teile mit unterschiedlichen Lecks können den gleichen Messwert liefern. Die flexible Bedingung dient genau dazu, diese Mehrdeutigkeit aus den Daten zu entfernen.
Wo der Dichtungstest auf HF-Hardware trifft
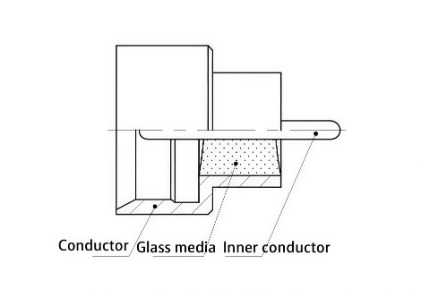
Bei HF-Hardware ist die hermetische Barriere selten ein Keramikdeckel. Häufiger handelt es sich um eine Glas-Metall-Dichtung: eine in ein Metallgehäuse eingeschmolzene Glasperle mit einem durchgehenden Mittelstift oder ein versiegelter Steckerkörper, der um ein Metallgehäuse herum gebaut ist Glasisolator das den Leiter durch die Wand transportiert, ohne die Druckfestigkeit zu verlieren.
Diese Teile versagen an vorhersehbaren Stellen. Die Glas-Metall-Grenzfläche steht an erster Stelle, da die Verbindung gleichzeitig mechanisch und chemisch ist und jeder Hohlraum, jede Blase oder unvollständige Benetzung zu einem Leckpfad wird. An zweiter Stelle steht die Porosität der Beschichtung: Eine Pore, die das Grundmetall erreicht, erzeugt ein langsames Leck, das bei einem Blasentest nie sichtbar wird. Der dritte Punkt ist die Verbindung selbst, bei der ein unvollständiges Lot oder eine Schweißnaht eine Lücke hinterlässt, die sich bei Temperaturwechsel weiter öffnet.
Isometrische Ansicht: Wo eine versiegelte Durchführung leckt
Schematischer Querschnitt einer abgedichteten Durchführung: Die Glasperle und die Deckelverbindung sind die beiden üblichen Leckpfade.
Das Hohlraumvolumen innerhalb einer koaxialen Durchführung ist klein und beträgt häufig nur den Bruchteil eines Kubikzentimeters. Daher liegt der anwendbare Feinleckgrenzwert am knappen Ende des Bereichs. Ein Hohlraum, der in einem großen Hybridgehäuse kosmetischer Natur wäre, kann dazu führen, dass ein kleiner Steckverbinderkörper direkt aus den Spezifikationen gerät.
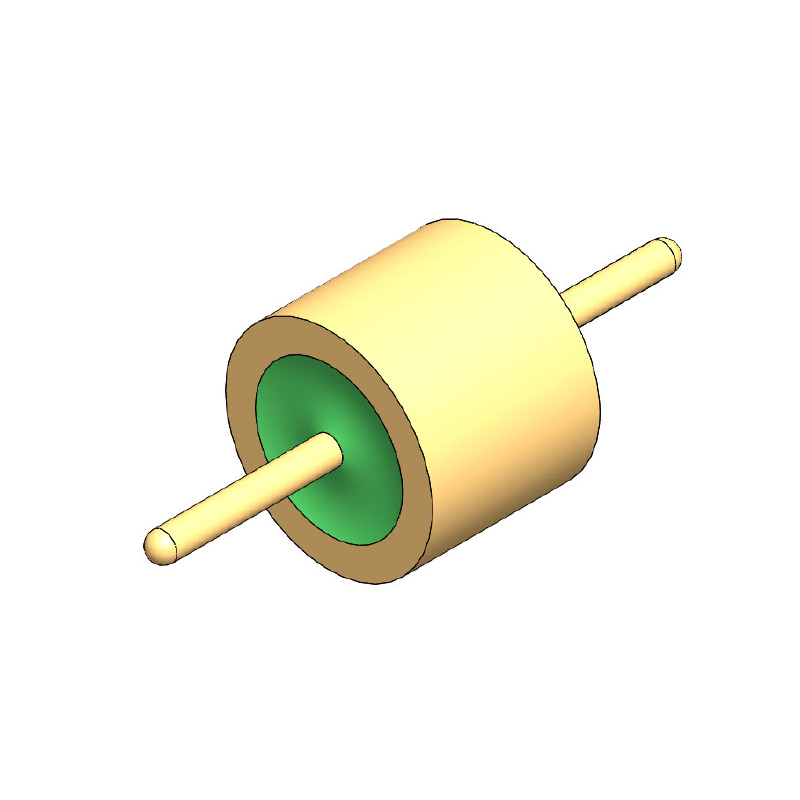
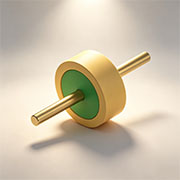 HF-Glasisolator für hermetische Durchführungen Glasgesinterter 50-Ω-HF-Isolator für kompakte hermetische Durchführungen, relevant, wenn ein kleines Hohlraumvolumen die Feinleckgrenzen besonders eng macht. Produkt anzeigen →
Führen Sie den Test durch, ohne eine Woche zu verbrennen
Die meisten Verzögerungen bei der Dichtigkeitsprüfung sind auf die Vorbereitung und nicht auf das Gerät zurückzuführen. Ein paar Gewohnheiten halten den Zeitplan aufrecht:
- Teile vor dem Bombieren trocken backen. Feuchtigkeit im Hohlraum konkurriert mit Helium und führt zu Messwerten, die zwischen den Läufen schwanken.
- Überprüfen Sie vor jeder Charge den Heliumhintergrund in der Umgebung. Ein Flaschenwechsel oder eine undichte Armatur in der Nähe hebt die Ausgangslage an und führt dazu, dass gute Teile ausfallen.
- Halten Sie die Transferzeit von der Bombe zum Detektor kurz und für jede Probe gleich. Die Konvertierung der Methode 1014 setzt eine bekannte Wartezeit voraus; Eine lange Kaffeepause macht es ungültig.
- Überprüfen Sie das Massenspektrometer anhand eines kalibrierten Heliumlecks mit bekanntem Wert zu Beginn und am Ende der Schicht.
- Behandeln Sie Teile mit sauberen Handschuhen und einer gepolsterten Pinzette. Ein Kratzer über einer Glasperle ist ein neuer Leckpfad, der zum Zeitpunkt der Herstellung des Teils noch nicht vorhanden war.
- Notieren Sie den Zustandsbrief, den Bombendruck, die Verweildauer, die Wartezeit und die Geräte-ID im Datenblatt, nicht nur den endgültigen Messwert.
Der letzte Punkt ist wichtiger als es aussieht. Wenn ein Kunde zwei Jahre später einen Fehler beanstandet, sind das Bedingungsschreiben und die Verweildauer meist die einzigen Anhaltspunkte dafür, ob der Test und die Spezifikation tatsächlich übereinstimmten.
Was Sie vor der Bestellung auf der Zeichnung vermerken sollten
Das Kaufrisiko hermetischer Teile ist fast immer ein Spezifikationsrisiko. Der Lieferant baut nach der Zeichnung, das Testhaus prüft nach der Bestellung, und wenn diese beiden Dokumente nicht übereinstimmen, landet der Streit in Ihrem Posteingang. Schreiben Sie Folgendes in die Zeichnung und den Auftrag:
- Die Methode und Bedingung, zum Beispiel „Dichtungstest gemäß MIL-STD-883 Methode 1014, Bedingung A2“.
- Die Ausschussgrenze in atm·cc/s, zusammen mit dem Hohlraumvolumen, aus dem sie abgeleitet wurde.
- Die Testsequenz, feines Leck vor grobem Leck, plus die Probengröße und ob es sich um eine Charge für Charge oder nur um eine Qualifizierung handelt.
- Alle Ausschlüsse, wie z. B. Teile, die aufgrund einer Innenbeschichtung oder eines absorbierten Materials nicht Fluorkohlenstoff ausgesetzt werden können.
- Ob das Zertifikat Rohmesswerte, Kalibrierungsdaten und den Hintergrundpegel des Instruments enthalten muss.
Wenn es sich bei der abgedichteten Schnittstelle um eine blind steckbare HF-Verbindung und nicht um einen flachen Deckel handelt, muss die Dichtung Steckzyklen über der Druckdifferenz hinweg überstehen. Dabei handelt es sich um ein anderes Konstruktionsproblem als bei der Deckeldichtung, und es gehört in die Spezifikationsgespräche, bevor das erste Teil bearbeitet wird.
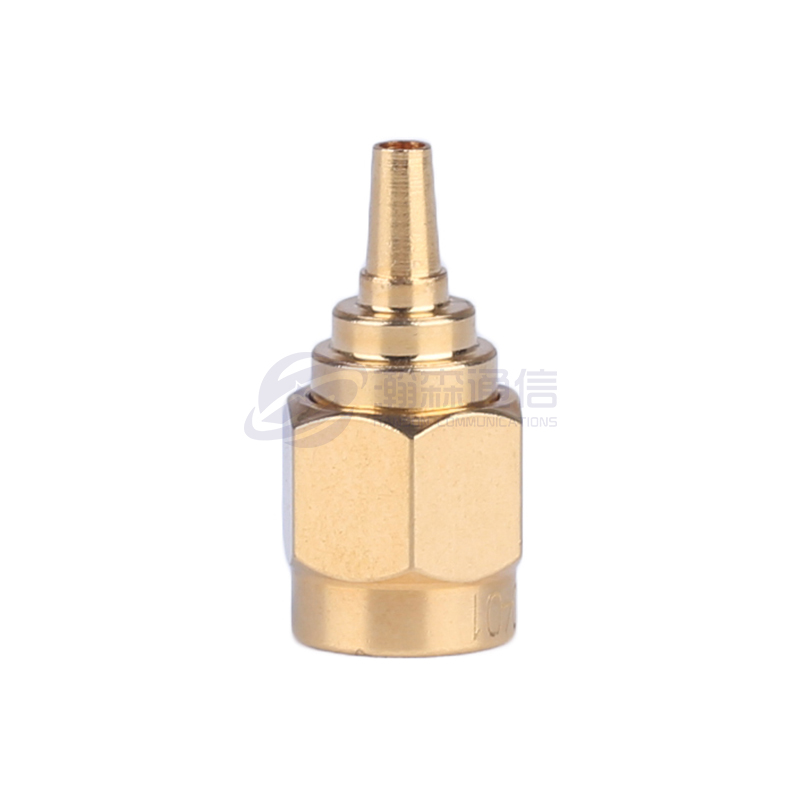
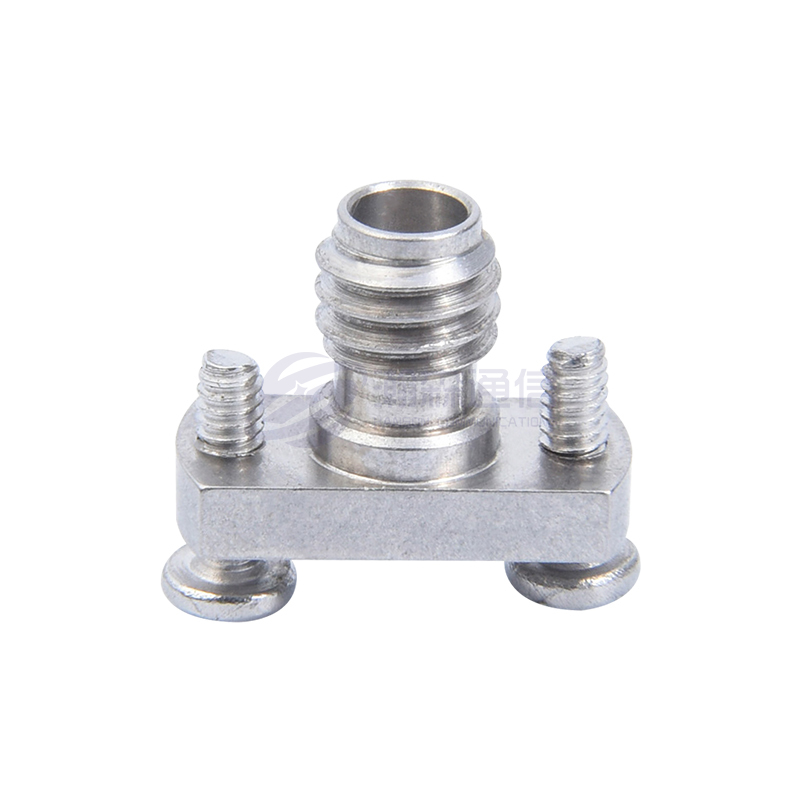
 Hermetisch abgedichteter HF-Stecker SMP-J Glas-Metall-Dichtunged SMP-J connector for panel or tube-shell mounting, suited to blind-mate RF joints where sealing and repeated mating cycles both matter. Produkt anzeigen →
Fehlermodi und was sie normalerweise bedeuten
Ein fehlgeschlagener Dichtungstest ist ein Symptom, keine Diagnose. Die folgende Tabelle ordnet die häufigsten Unterschriftn dem ersten Ort zu, der einen Blick wert ist.
| Signature | Wahrscheinliche Ursache | Erster Check |
|---|---|---|
| Ein feines Leck schlägt fehl, ein grobes Leck besteht | Nadelloch in der Deckelschweißnaht, Hohlraum an der Glas-Metall-Grenzfläche, Porosität der Beschichtung | Dichtungsquerschnitt und Beschichtungsdicke |
| Das grobe Leck schlägt völlig fehl | Gesprungene Glasperle, unvollständige Lötnaht, Handhabungsschäden | Reflow-Profil und Inspektionsaufzeichnungen |
| Erfolgt beim Erstellen, schlägt nach Temperaturwechsel fehl | Dehnungsunterschiede, die die Glasperle oder die Verbindung belasten | Materialpaarung und Wulstgeometrie |
| Die Messwerte unterscheiden sich von Labor zu Labor | Umgebungs-Heliumhintergrund, Übertragungsverzögerung, unterschiedlicher Zustandsbrief | Kalibrierte Leckprüfung und Methodenvergleich |
Häufig gestellte Fragen
Was ist der Unterschied zwischen einer Feinleckprüfung und einer Grobleckprüfung?
Der Feinlecktest verwendet Helium, um Lecks zwischen etwa 10⁻⁹ und 10⁻⁵ atm·cc/s zu finden. Bei der Grobleckprüfung wird alles, was größer ist, mithilfe von Blasenemission oder durchdringender Gewichtszunahme aufgefangen. Ein Teil braucht beides, weil jeder für die Reichweite des anderen blind ist.
Welche Leckrate erfordert MIL-STD-883 Methode 1014 tatsächlich?
Es gibt keine einzelne Figur. Die Ausschussgrenze ergibt sich aus dem Innenhohlraumvolumen der Verpackung und wird durch die Gerätezeichnung bestätigt. Fragen Sie gemeinsam nach dem Limit und dem Konditionsschreiben, niemals nur nach dem Limit.
Warum hat mein Teil den Dichtungstest bestanden und ist dennoch im Einsatz undicht?
Ein Heliumtest ist eine Momentaufnahme eines Augenblicks. Durch Reflow, Steckkräfte, Vibrationen und Temperaturwechsel kann eine Dichtung geöffnet werden, die im Test einwandfrei war. Hintergrundhelium oder eine lange Übertragungsverzögerung können auch während des Tests selbst ein echtes Leck verbergen.
Wie lange dauert ein Helium-Lecktest?
Budgettage statt Minuten. Der Zyklus umfasst ein Trockenbacken, ein Einweichen mit unter Druck stehendem Helium, eine kontrollierte Wartezeit und das Ablesen des Massenspektrometers. Flexible Bedingungen für größere Hohlräume verlängern die Einweichzeit.
Gilt Methode 1014 für HF-Steckverbinder und Kabelkonfektionen?
Die Methode ist für mikroelektronische Geräte und Pakete geschrieben. In Steckverbinderdetailspezifikationen wird oft eine eigene Dichtungsprüfung genannt, daher sollte das maßgebliche Dokument explizit angegeben werden. Ein versiegeltes Steckverbindermodul ist im Allgemeinen für Methode 1014 qualifiziert.
Was verursacht am häufigsten einen groben Leckfehler?
Eine unvollständige Löt- oder Schweißnaht, eine gerissene Glasperle oder ein Schaden, der bei der Handhabung und Demontage entstanden ist. Grobe Leckfehler sind selten subtil und normalerweise unter der Vergrößerung sichtbar, wenn man weiß, wo man suchen muss.

Suchen Sie nach einer Geschäftsmöglichkeit?
Fordern Sie noch heute einen Anruf an
-

+86-15715730755
-

-

Nr. 1, Longcao Road, Industriegebiet Dongqian Lake Tourism Resort, Bezirk Yinzhou, Stadt Ningbo, Zhejiang, China.
Message
Copyright © Ningbo Hanson Kommunikationstechnologie Co., Ltd.
